Dans cet article · 27 sections
Lexique illustré des défauts d’impression FDM
Débutants · FDM/FFF · Le parcours · Comment tester une correction
Repérez ce que montre la pièce, puis ouvrez la fiche correspondante. Les schémas accentuent les différences ; un même symptôme peut avoir plusieurs causes. Aucun dessin ne remplace le contrôle de la matière, du profil et de la machine.
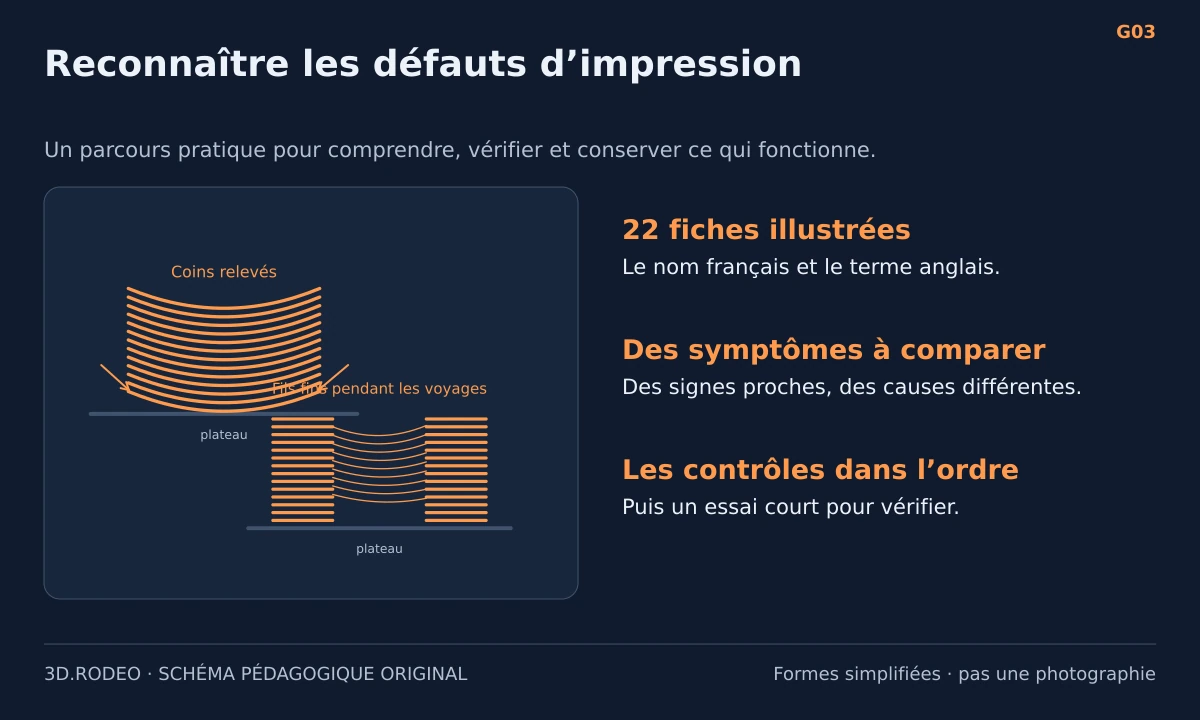
Schémas pédagogiques originaux, pas des photographies d’échecs réels.
Où commence le problème ?
| Ce que vous observez | Première piste à ouvrir |
|---|---|
| Le début ne colle pas, ou la buse racle | Première couche : adhérence et hauteur de buse |
| La base se relève ou s’élargit | Coins relevés : le warping · Base élargie : le pied d’éléphant |
| Il manque de la matière, ou il y en a trop | Matière manquante : la sous-extrusion · Matière en excès : la sur-extrusion |
| Des fils fins ou un grand amas apparaissent | Cheveux d’ange : le stringing · Amas de fils : l’échec spaghetti |
| Le dessous d’une zone en l’air est dégradé | Ponts qui pendent ou se rompent · Surplombs rugueux ou recourbés · Supports cassés et sous-faces marquées |
| La pièce est décalée, fissurée ou striée | Escalier soudain : décalage de couches · Fentes et couches qui se séparent · Bandes horizontales et stries régulières |
| Un assemblage ou un détail ne fonctionne pas | Pièces qui ne s’emboîtent pas · Texte, parois ou détails absents |
Les 22 fiches illustrées
D01 · Première couche : adhérence et hauteur de buse
First layer / bed adhesion — Les traits restent ronds et se séparent, ne collent pas, ou au contraire forment une surface très écrasée que la buse racle. Une première couche régulière doit joindre les lignes sans gros bourrelets.
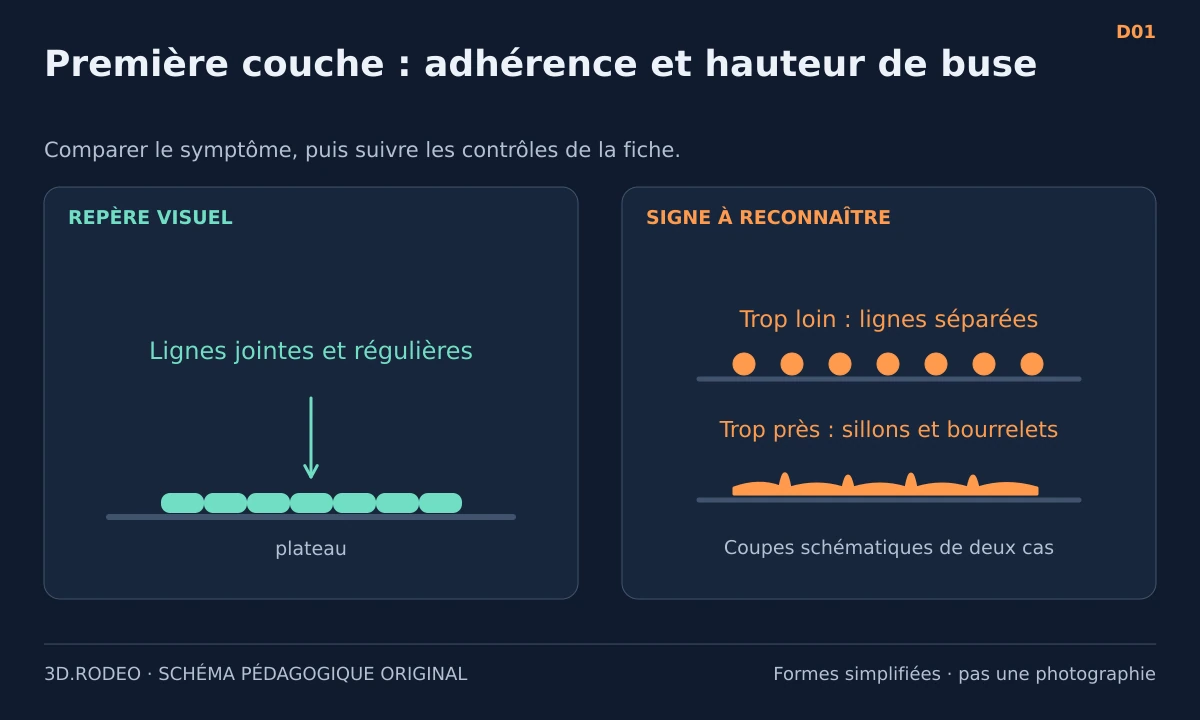
Contrôles prioritaires : La surface et le profil → La position de la plaque → L’aspect des lignes.
Ouvrir la fiche et les contrôles détaillés
D02 · Coins relevés : le warping
Warping / curling at the base — Les coins ou les bords de la base se soulèvent du plateau. Le dessous n’est plus plat alors que l’impression a parfois bien commencé.
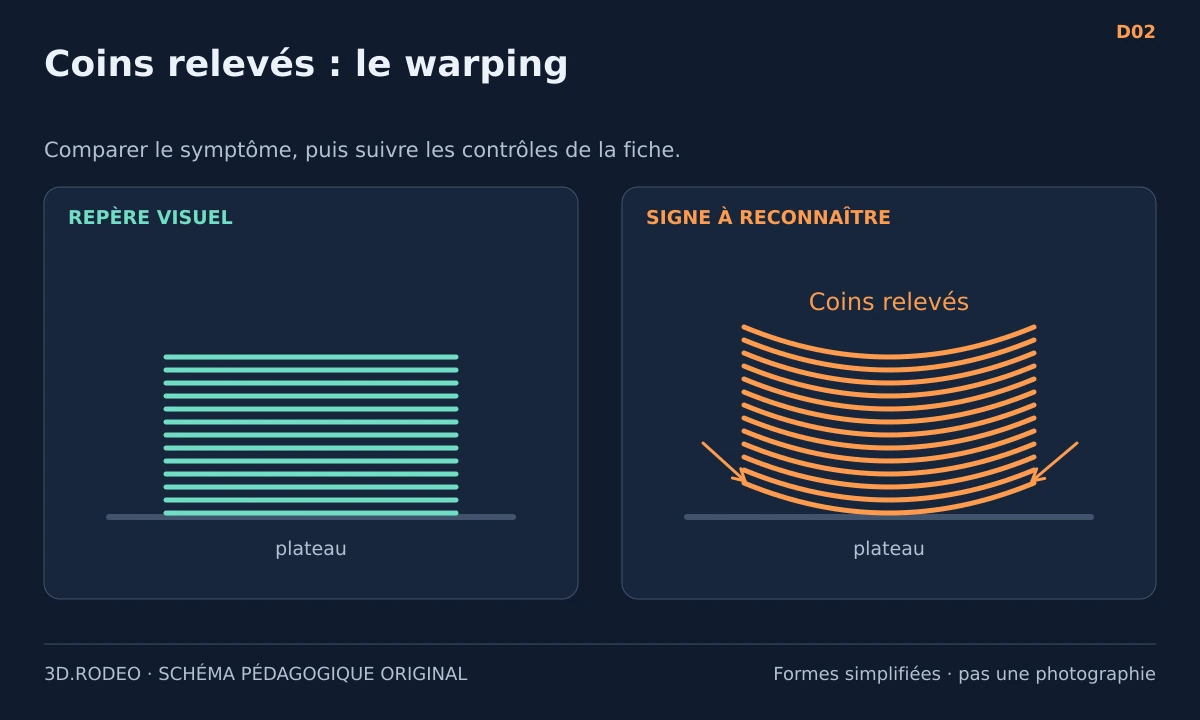
Contrôles prioritaires : L’instant du décollement → Le plateau → L’ambiance.
Ouvrir la fiche et les contrôles détaillés
D03 · Base élargie : le pied d’éléphant
Elephant foot — Les premières couches débordent sur les côtés et gênent parfois un assemblage. Le dessous reste généralement en contact avec le plateau.
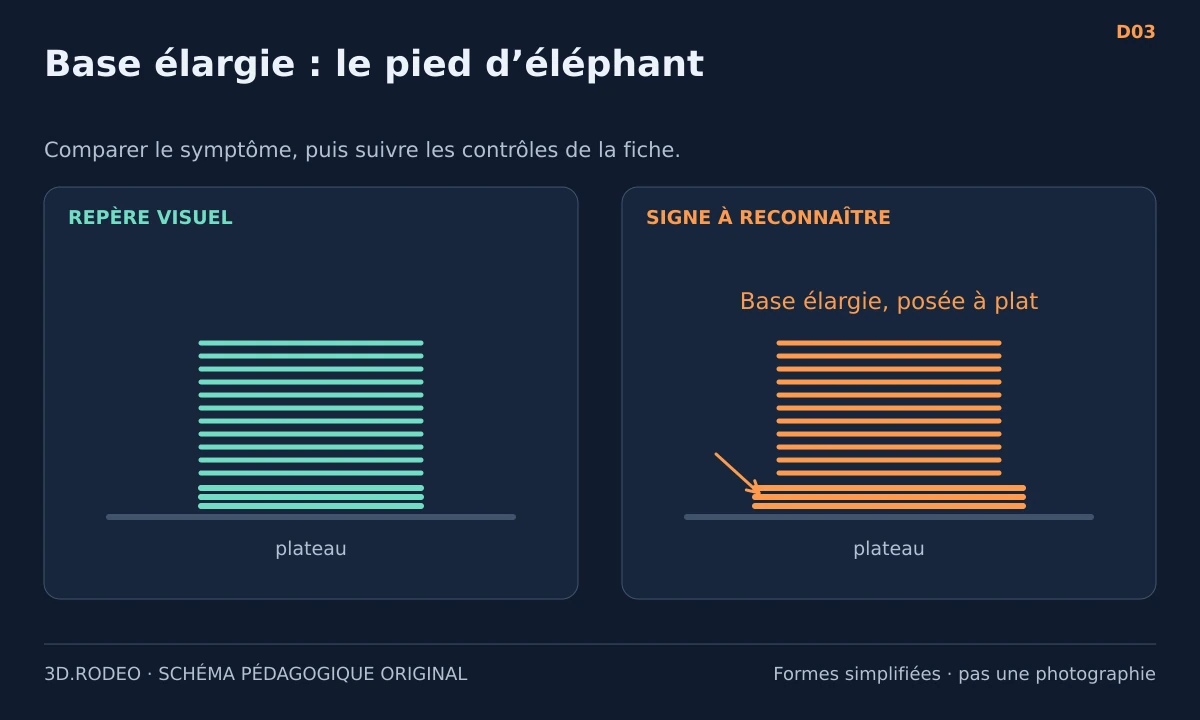
Contrôles prioritaires : La localisation → La première couche → Le profil thermique.
Ouvrir la fiche et les contrôles détaillés
D04 · Matière manquante : la sous-extrusion
Under-extrusion — Des manques apparaissent entre les lignes ou les couches. Les parois peuvent devenir discontinues et fragiles, avec parfois des claquements de l’extrudeur.
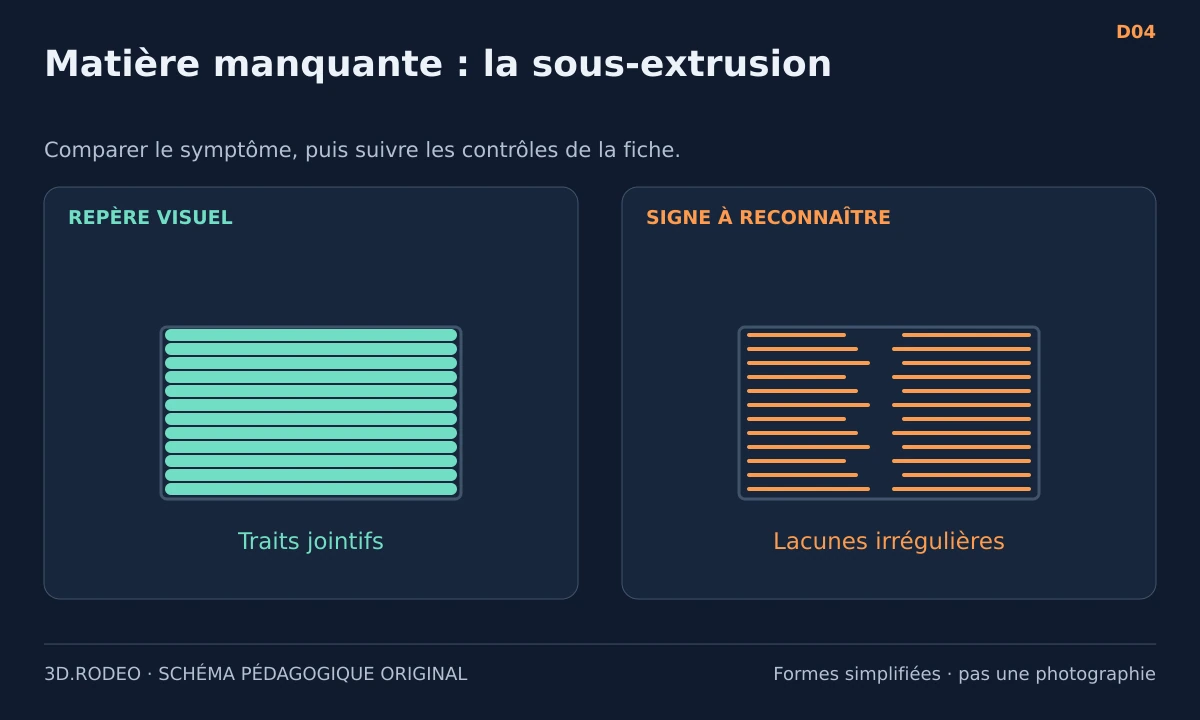
Contrôles prioritaires : Le bon profil → Le chemin de la bobine → La capacité de fusion.
Ouvrir la fiche et les contrôles détaillés
D05 · Matière en excès : la sur-extrusion
Over-extrusion — Les lignes s’empilent en bourrelets, les dessus sont rugueux et la buse peut frotter sur de la matière déjà déposée. Les dimensions peuvent dériver.
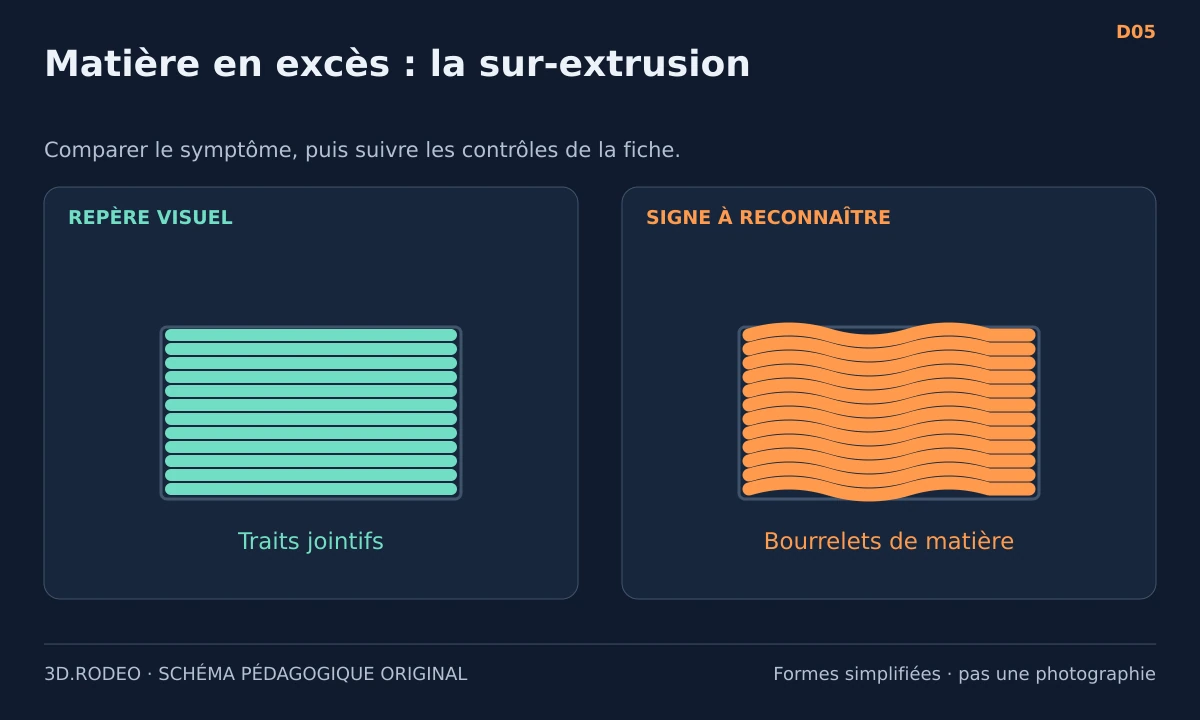
Contrôles prioritaires : L’étendue → Les paramètres de base → Le matériau.
Ouvrir la fiche et les contrôles détaillés
D06 · Cheveux d’ange : le stringing
Stringing / oozing — De fins fils relient deux zones que la buse a traversées sans devoir y imprimer. Des petites branches peuvent aussi apparaître pendant ces déplacements.
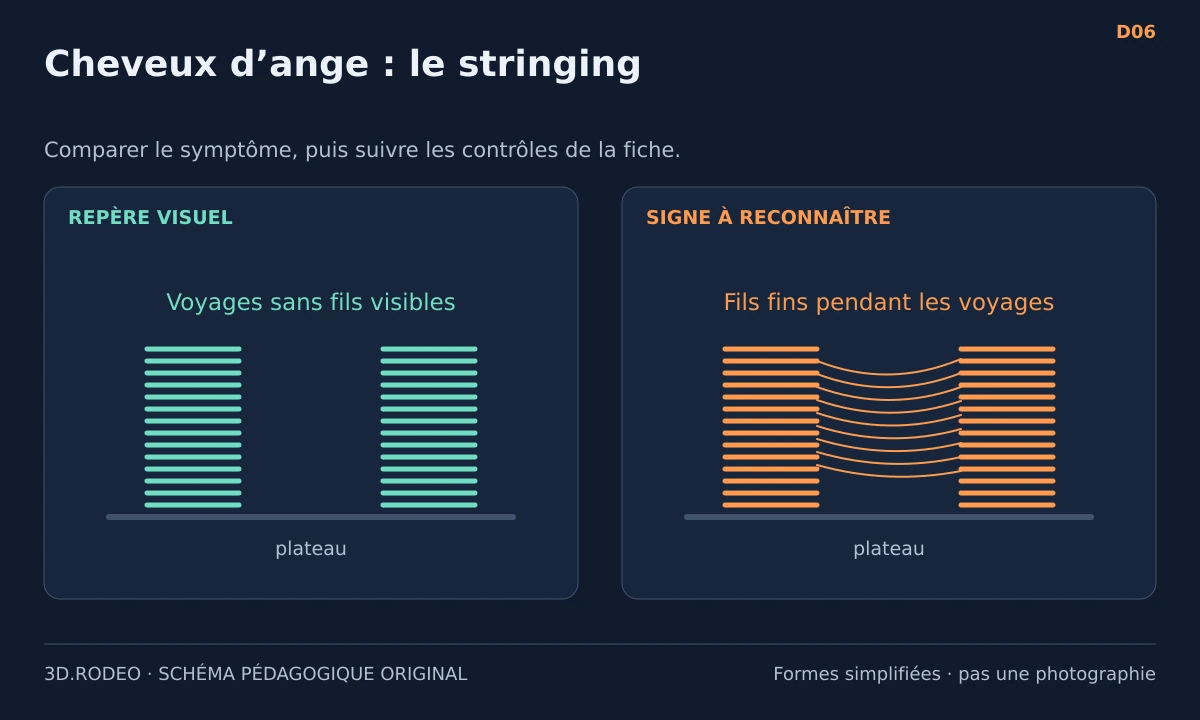
Contrôles prioritaires : La référence et l’humidité → La buse extérieure → La température.
Ouvrir la fiche et les contrôles détaillés
D07 · Couture visible, gouttes et petites bosses
Z seam / blobs / zits — Une ligne de petits points ou de bosses suit le début et la fin des périmètres. Une couture est normale sur une impression à contours fermés ; son relief peut être réduit.
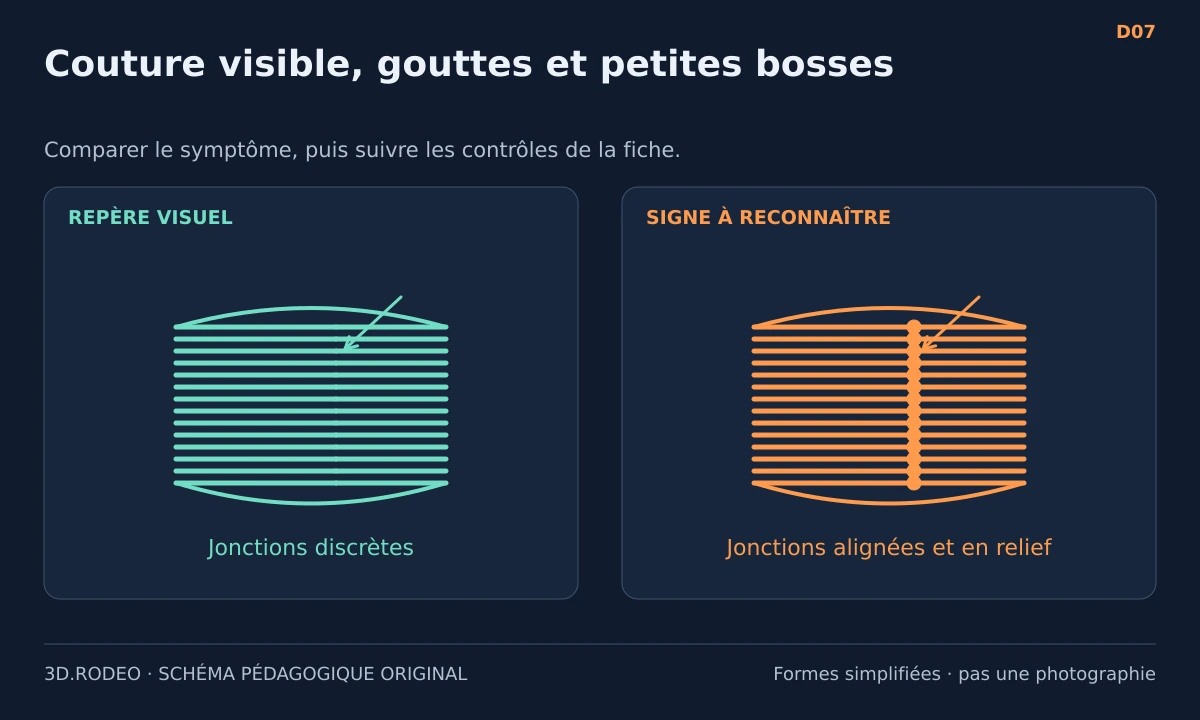
Contrôles prioritaires : L’aperçu de la couture → Le placement → Le débit et l’état matière.
Ouvrir la fiche et les contrôles détaillés
D08 · Trous et bosses sur le dessus
Gaps in top layers / pillowing — Le toit laisse voir le remplissage, ou présente des creux et des bosses au-dessus de cellules trop ouvertes. Le problème peut être limité aux surfaces supérieures.
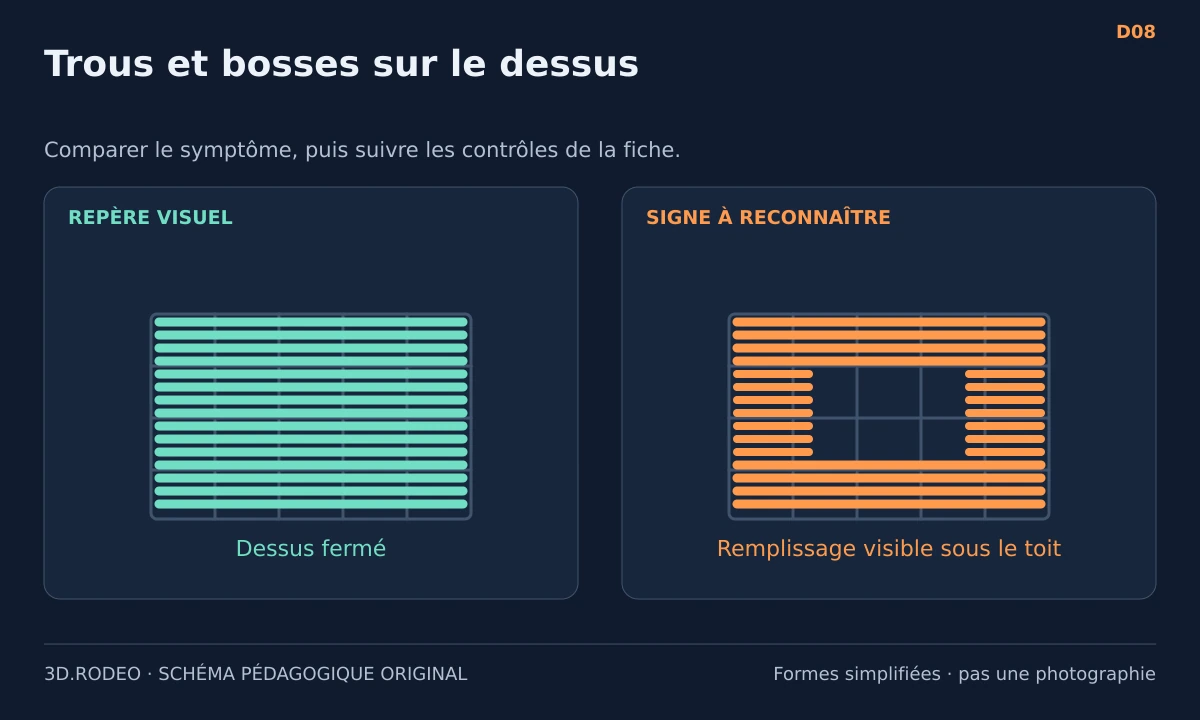
Contrôles prioritaires : Les couches réellement prévues → L’épaisseur totale du toit → Le soutien intérieur.
Ouvrir la fiche et les contrôles détaillés
D09 · Ponts qui pendent ou se rompent
Poor bridging / sagging — Des lignes tendues entre deux appuis s’affaissent ou cassent. Un pont est imprimé dans le vide, mais possède un appui à chaque extrémité.
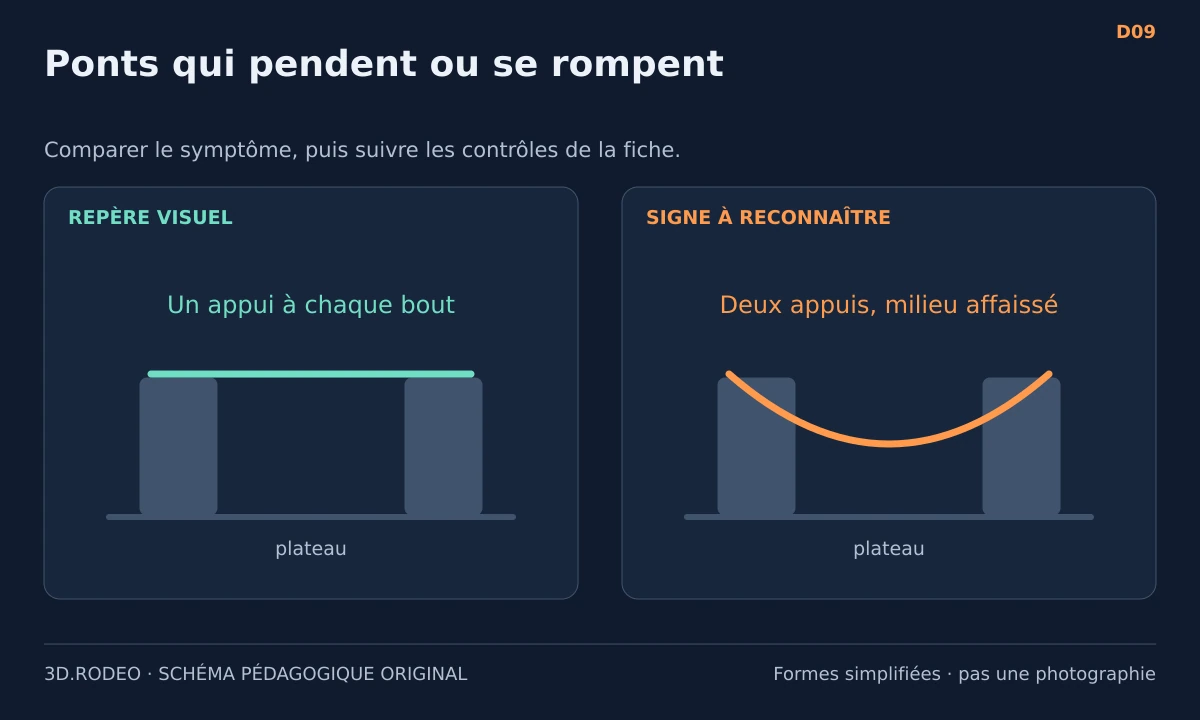
Contrôles prioritaires : Les appuis dans l’aperçu → La portée → Le refroidissement de pièce.
Ouvrir la fiche et les contrôles détaillés
D10 · Surplombs rugueux ou recourbés
Overhangs / curling — Le dessous d’une pente se dégrade, ou un bord en cours d’impression se recourbe vers la buse. Chaque nouvelle ligne est partiellement soutenue par la précédente.
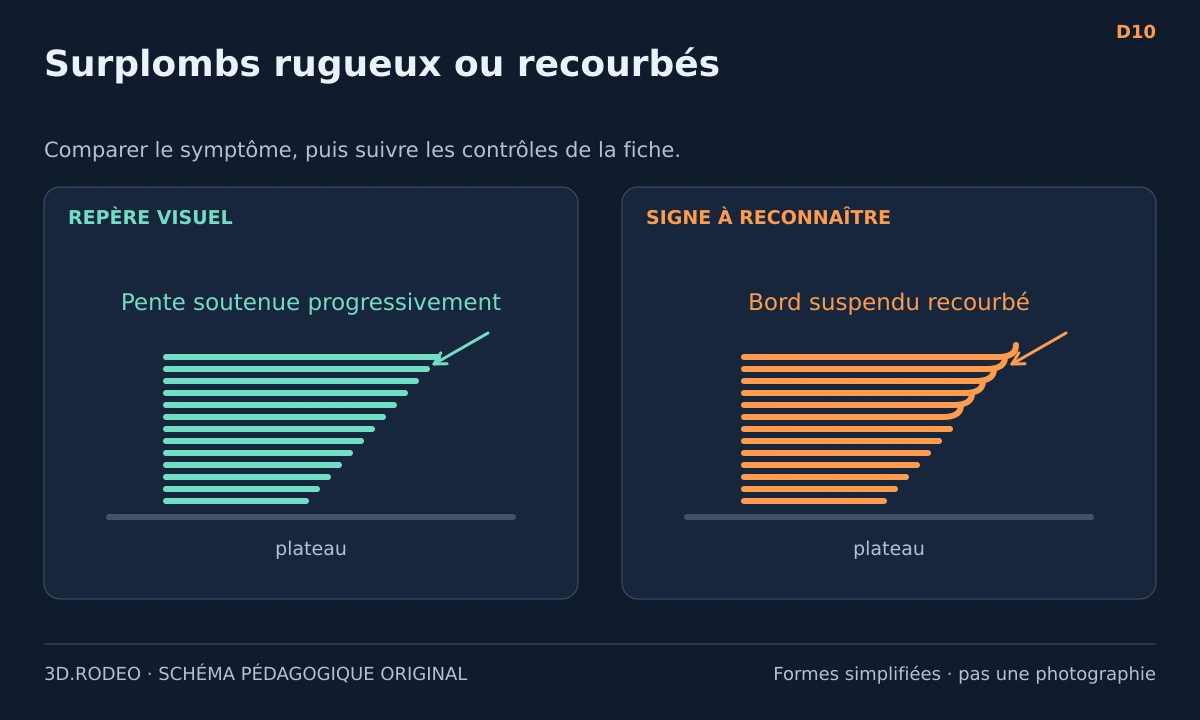
Contrôles prioritaires : L’orientation → Le soutien prévu → Le dépôt local.
Ouvrir la fiche et les contrôles détaillés
D11 · Supports cassés et sous-faces marquées
Failing supports / rough supported surface — Un support se détache, casse pendant l’impression ou laisse une sous-face rugueuse. Un support manquant et une interface trop éloignée sont deux diagnostics différents.
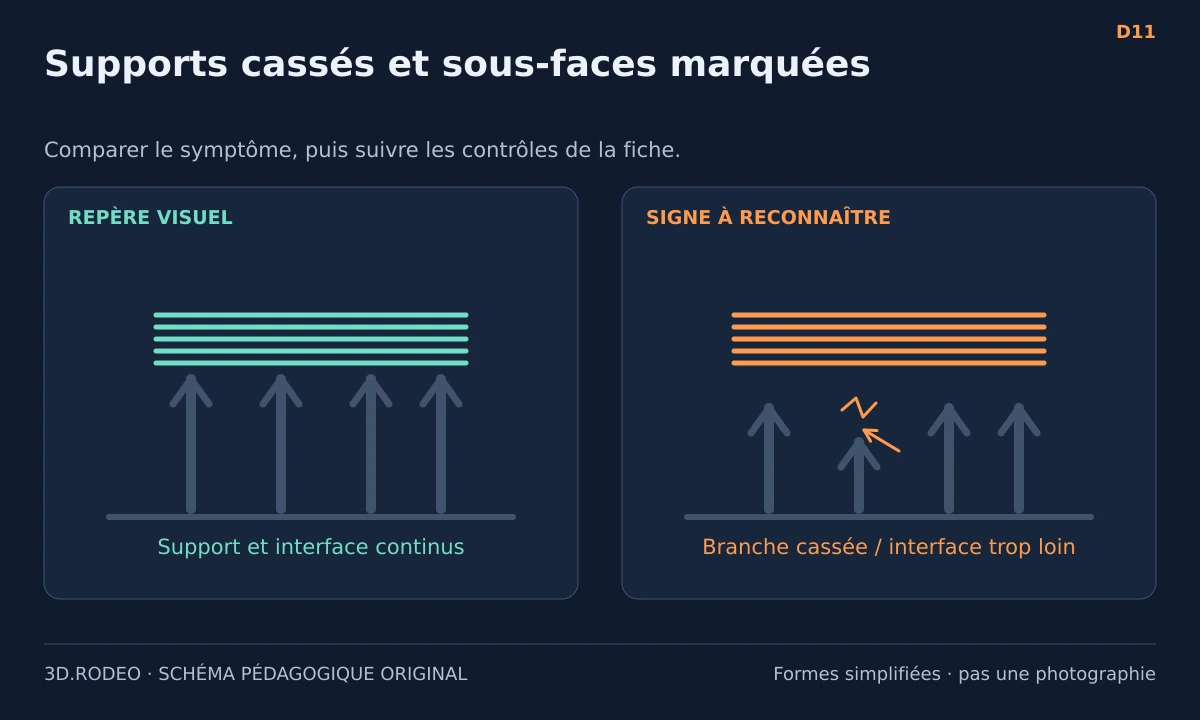
Contrôles prioritaires : Le premier point de rupture → La fondation et la stabilité → La couverture.
Ouvrir la fiche et les contrôles détaillés
D12 · Escalier soudain : décalage de couches
Layer shifting — La partie haute de l’objet est déplacée en X ou Y par rapport au bas. La forme reprend son parcours à une position incorrecte.
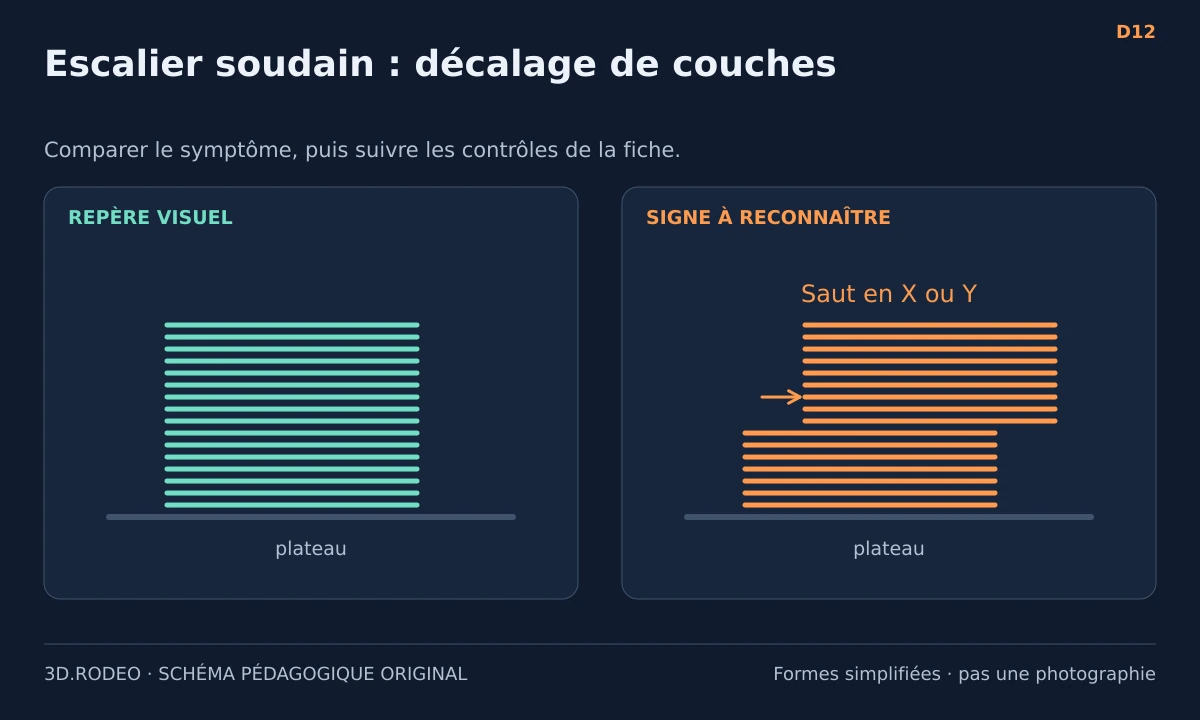
Contrôles prioritaires : L’axe et le moment → Les obstacles → Les courroies et poulies.
Ouvrir la fiche et les contrôles détaillés
D13 · Fentes et couches qui se séparent
Layer separation / delamination — Une fissure suit la jonction entre couches, pendant l’impression ou lors d’une sollicitation légère. Une jolie surface extérieure ne garantit pas une bonne liaison interne.
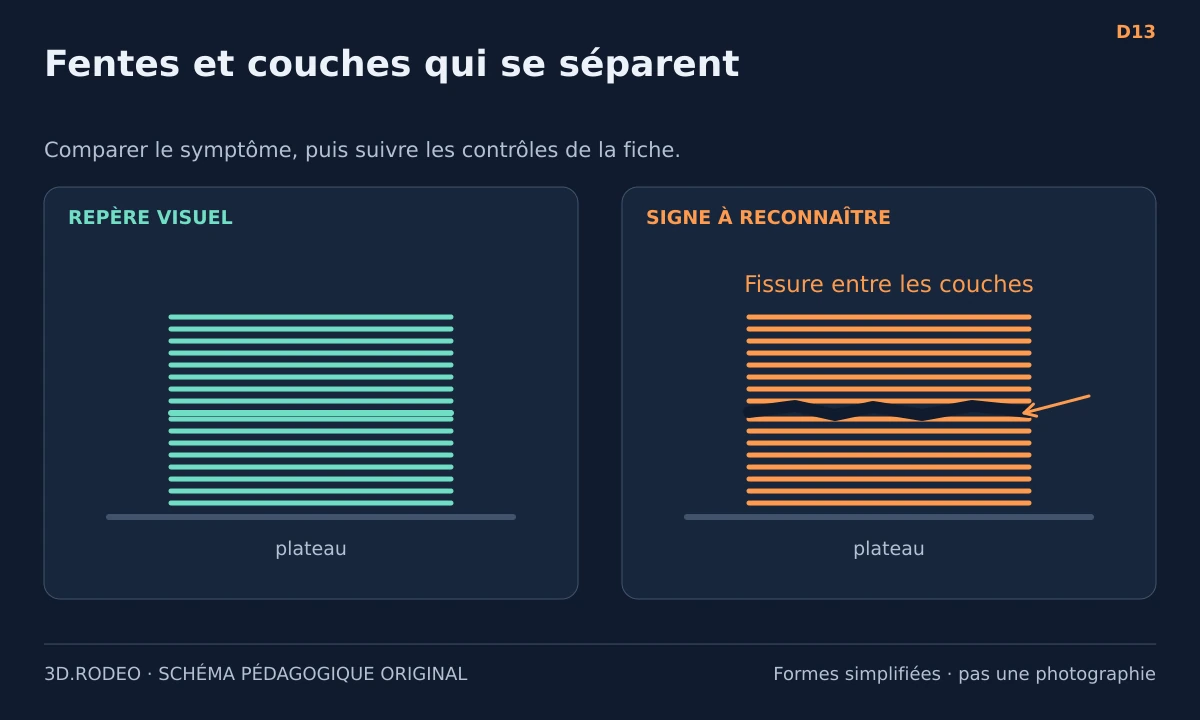
Contrôles prioritaires : La matière réellement déposée → Le profil thermique → Le refroidissement.
Ouvrir la fiche et les contrôles détaillés
D14 · Échos après les angles : le ghosting
Ghosting / ringing — Plusieurs ondulations apparaissent après un angle ou un détail brusque, comme des copies de plus en plus faibles du motif.
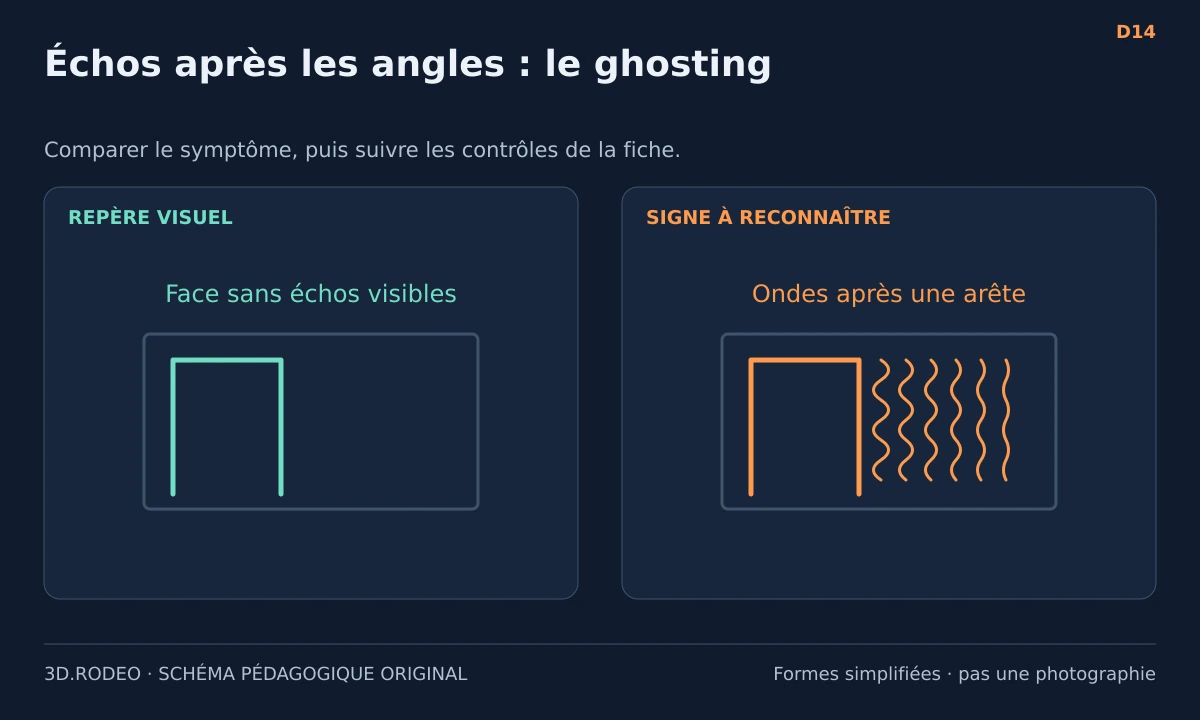
Contrôles prioritaires : Le sens des motifs → La stabilité → La transmission.
Ouvrir la fiche et les contrôles détaillés
D15 · Bandes horizontales et stries régulières
Z banding / layer inconsistency — Certaines couches ressortent plus que d’autres. Les bandes peuvent se répéter en hauteur ou suivre une transition de vitesse ou de géométrie.
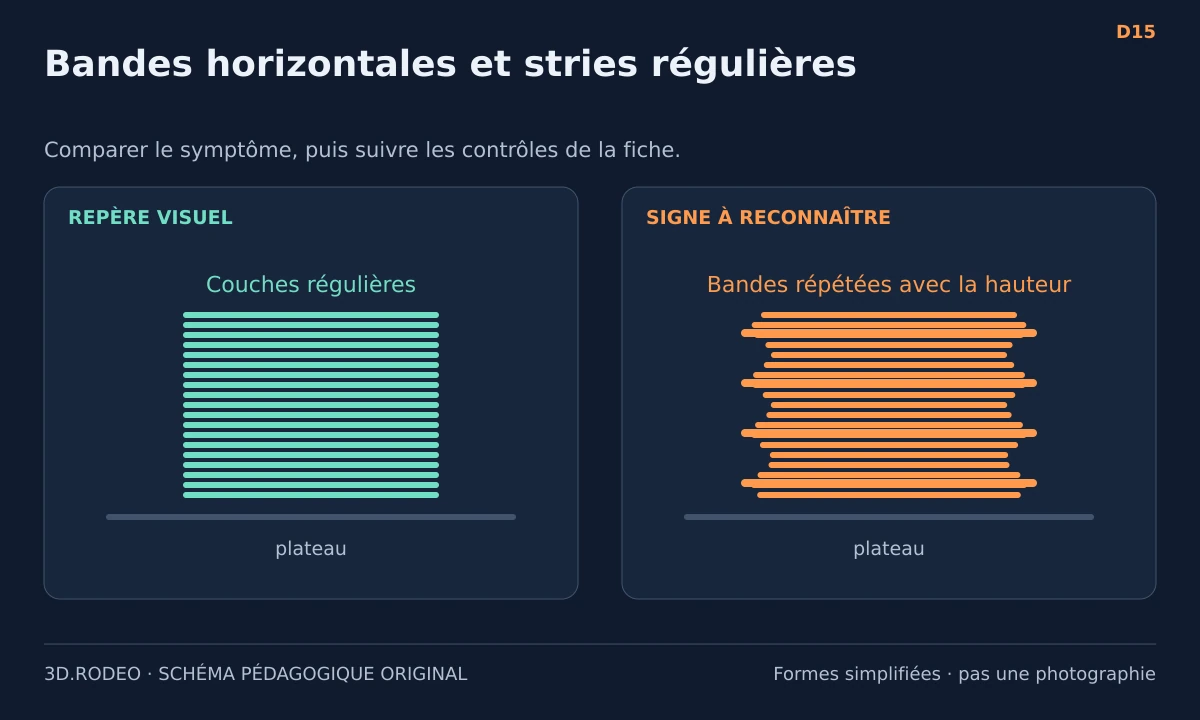
Contrôles prioritaires : La répétition → L’aperçu du trancheur → L’extrusion.
Ouvrir la fiche et les contrôles détaillés
D16 · Petits détails ramollis ou écrasés
Overheating / insufficient layer cooling — Le sommet d’une petite tour, une pointe ou une oreille de figurine perd sa forme. La buse revient avant que la zone soit suffisamment stabilisée.
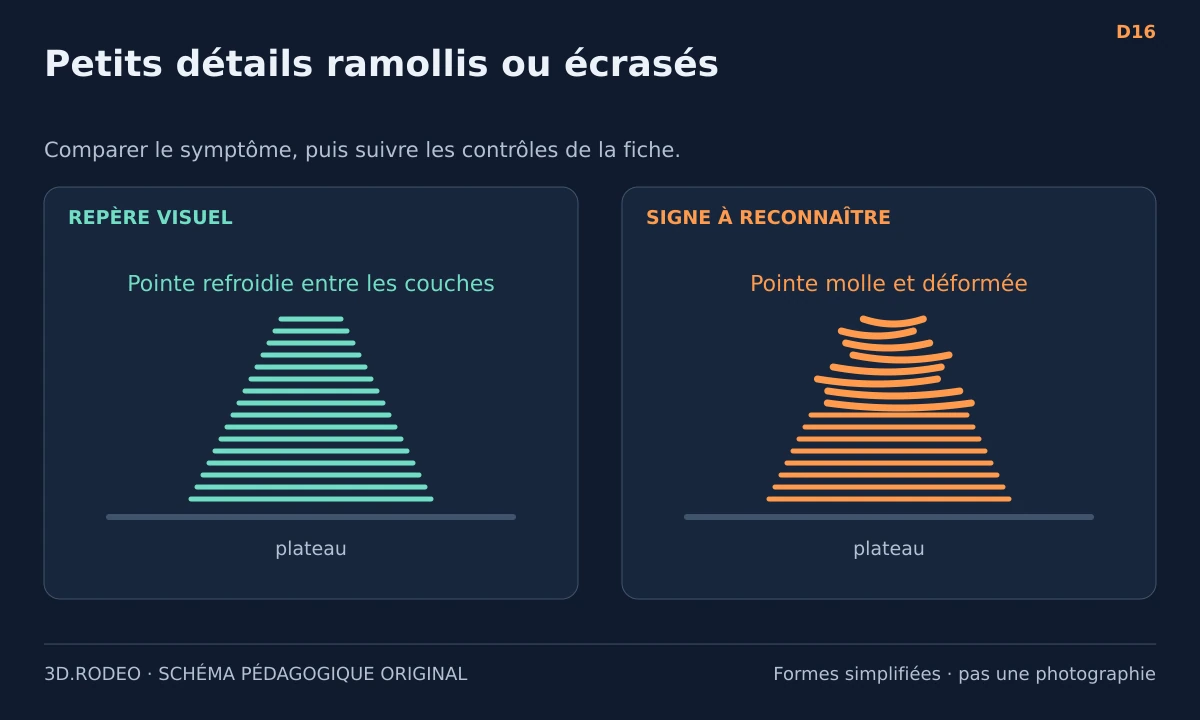
Contrôles prioritaires : La présence dans l’aperçu → Le temps entre les couches → Le refroidissement de pièce.
Ouvrir la fiche et les contrôles détaillés
D17 · Bulles, crépitements et filament humide
Moisture / wet filament — Des crépitements, bulles, petits cratères, fils ou une extrusion irrégulière peuvent accompagner un filament humide. Aucun de ces signes n’en constitue une preuve isolée.
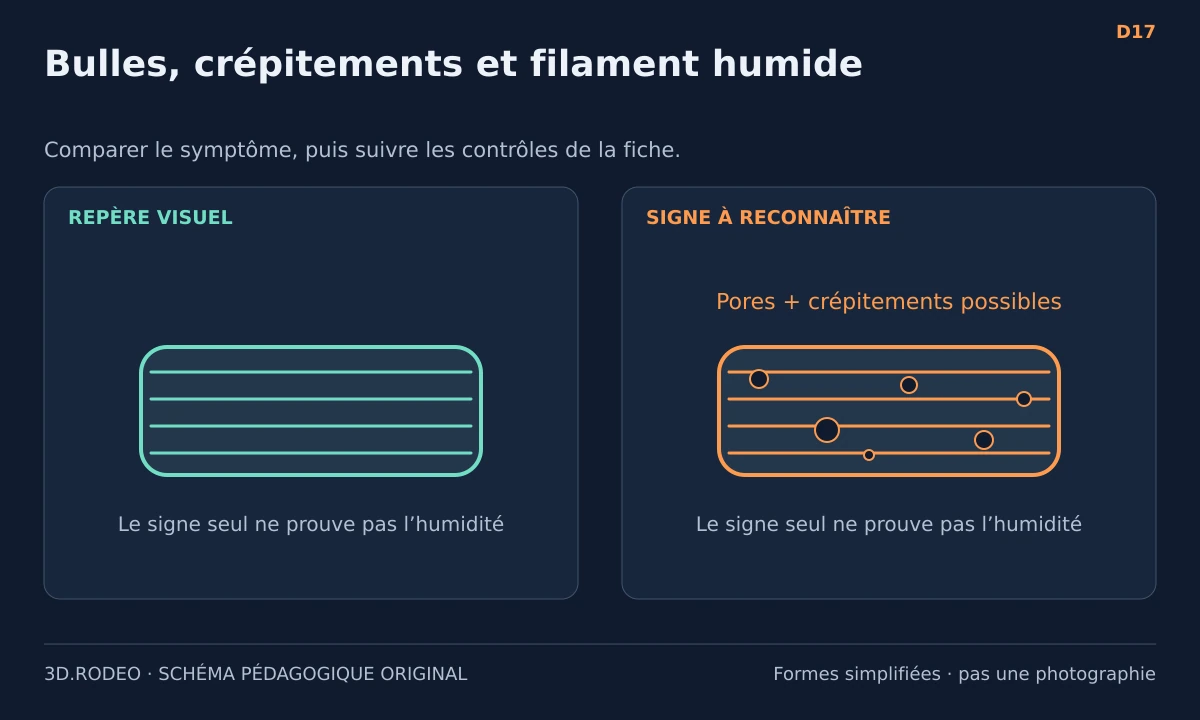
Contrôles prioritaires : L’historique de la bobine → Un témoin comparable → La procédure de séchage.
Ouvrir la fiche et les contrôles détaillés
D18 · Extrusion interrompue et buse bouchée
Clog / jam / heat creep — La matière cesse de sortir, sort très peu ou l’entraînement patine. Un bouchon est une possibilité parmi d’autres, notamment une bobine bloquée ou une remontée de chaleur.
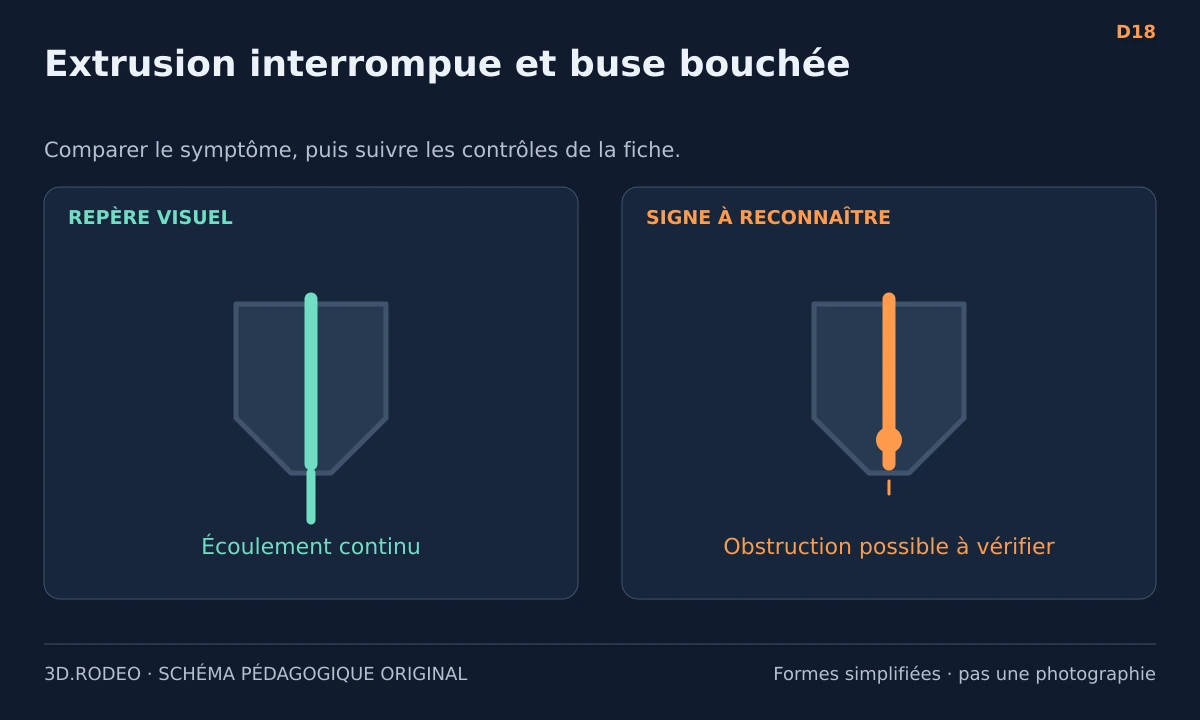
Contrôles prioritaires : La situation → L’approvisionnement → La tête.
Ouvrir la fiche et les contrôles détaillés
D19 · Pièces qui ne s’emboîtent pas
Dimensional accuracy / fit / clearance — Un axe n’entre pas dans son logement, un trou est trop petit ou une pièce n’a pas les dimensions attendues. La zone et la direction de l’écart sont importantes.
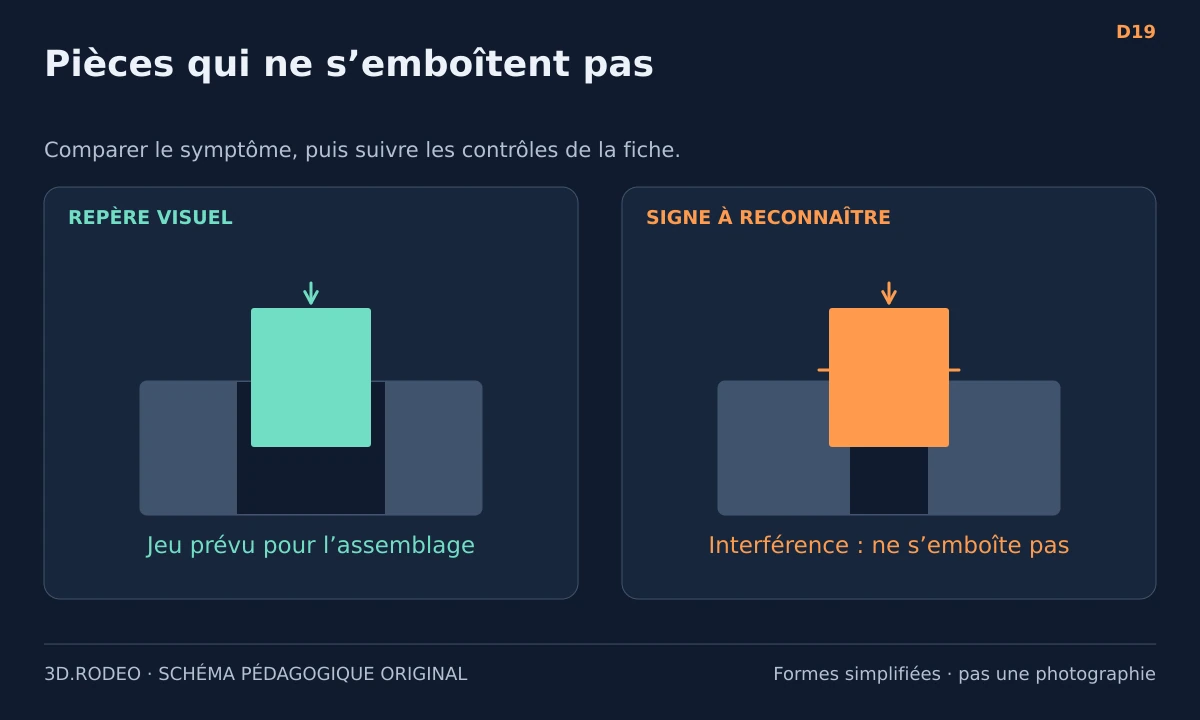
Contrôles prioritaires : Le modèle et les unités → Le lieu de la mesure → Les défauts déjà visibles.
Ouvrir la fiche et les contrôles détaillés
D20 · Texte, parois ou détails absents
Small features / thin walls — Une lettre, une paroi fine ou une petite pointe n’apparaît pas dans la pièce. Il faut d’abord vérifier si le trancheur avait prévu de l’imprimer.
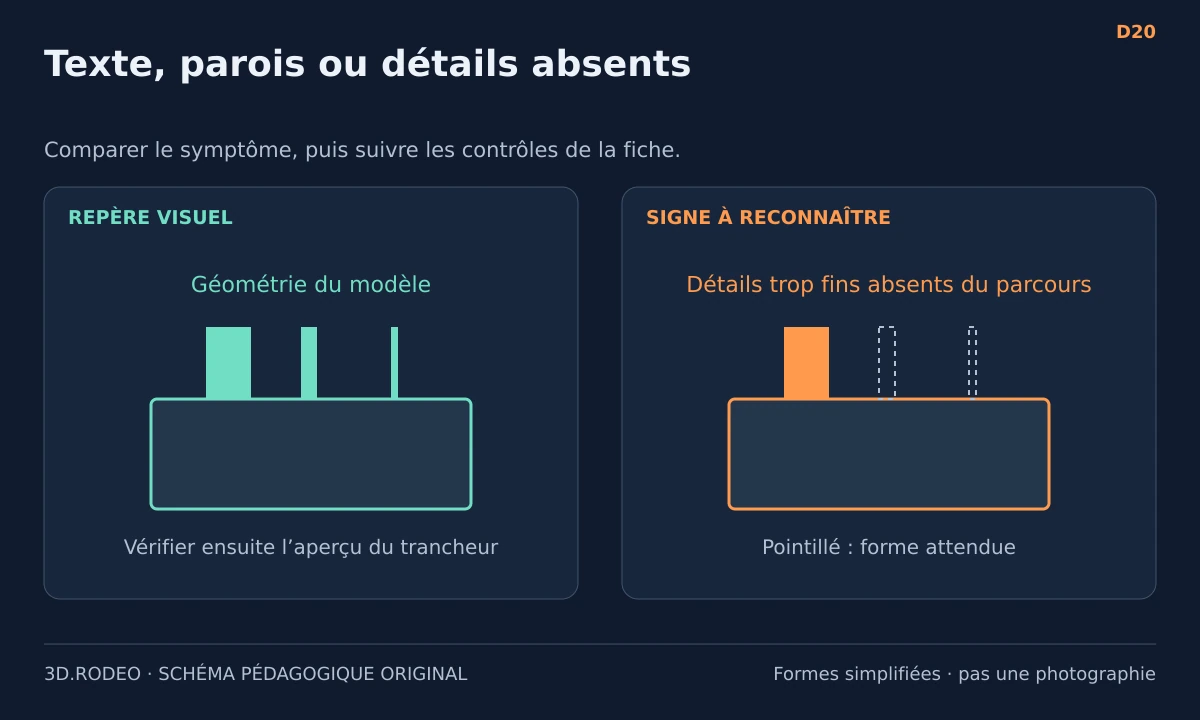
Contrôles prioritaires : L’aperçu couche par couche → La géométrie du fichier → La résolution XY.
Ouvrir la fiche et les contrôles détaillés
D21 · Amas de fils : l’échec spaghetti
Spaghetti / print detachment — De longues boucles de matière s’accumulent au lieu de construire l’objet. La buse continue à déposer alors que son appui a disparu ou s’est déplacé.
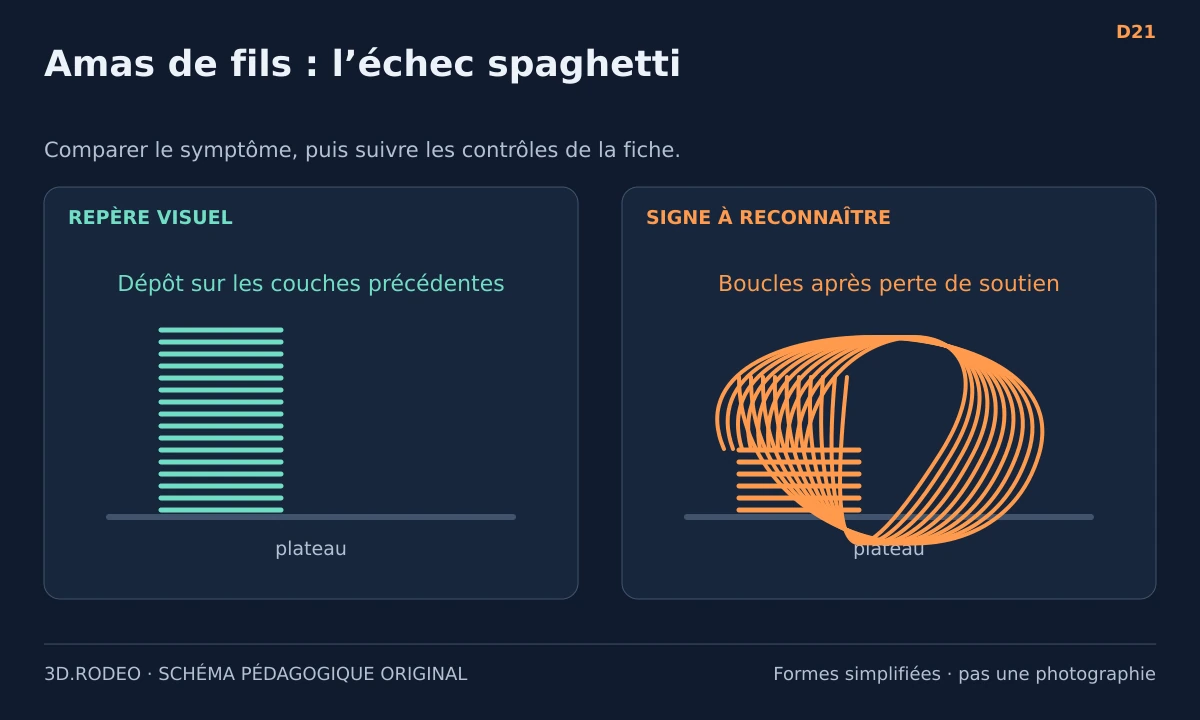
Contrôles prioritaires : L’arrêt de l’échec → L’origine visible → La première couche et la base.
Ouvrir la fiche et les contrôles détaillés
D22 · Remplissage fragile, haché ou mal relié
Weak infill / poor infill bonding — Le réseau intérieur comporte des lignes cassées, des nœuds arrachés ou un mauvais raccord aux parois. Son motif creux est normal ; ses interruptions ne le sont pas.
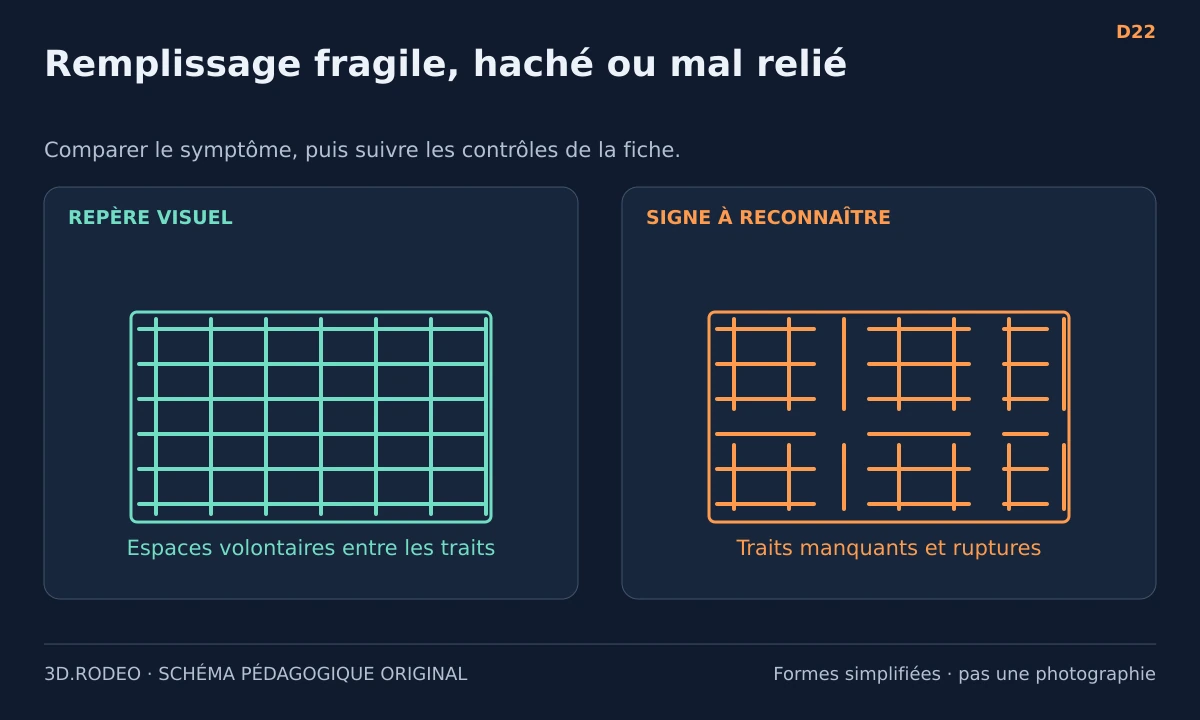
Contrôles prioritaires : L’aperçu et le motif → La demande de débit → L’extrusion générale.
Ouvrir la fiche et les contrôles détaillés
Lire les schémas
Le côté de référence montre l’aspect recherché ; le côté orange accentue le symptôme. Les dimensions ne sont pas à l’échelle. Les légendes décrivent ce qu’il faut observer, pas une cause certaine. Le texte de chaque fiche donne ensuite les vérifications et les confusions possibles.
Pour poser une question utile, gardez le code de fiche, une photo, votre profil et le changement déjà testé dans votre carnet.
Sources
Répertoire rédigé par 3D.Rodeo le 7 novembre 2026. Les sources techniques de chaque symptôme figurent dans sa fiche ; aucune photographie de ces documentations n’est reproduite.
Repères documentaires
Les sources de chaque contrôle figurent dans la fiche détaillée correspondante. Pour parcourir les documentations de dépannage :