Dans cet article · 72 sections
Lexique des mots de l’impression FDM
Débutants · FDM/FFF · Le parcours · Les défauts illustrés
Un mot vu dans le trancheur peut désigner une géométrie, un réglage ou un symptôme. Ce lexique les distingue, avec les termes anglais courants pour retrouver les menus.
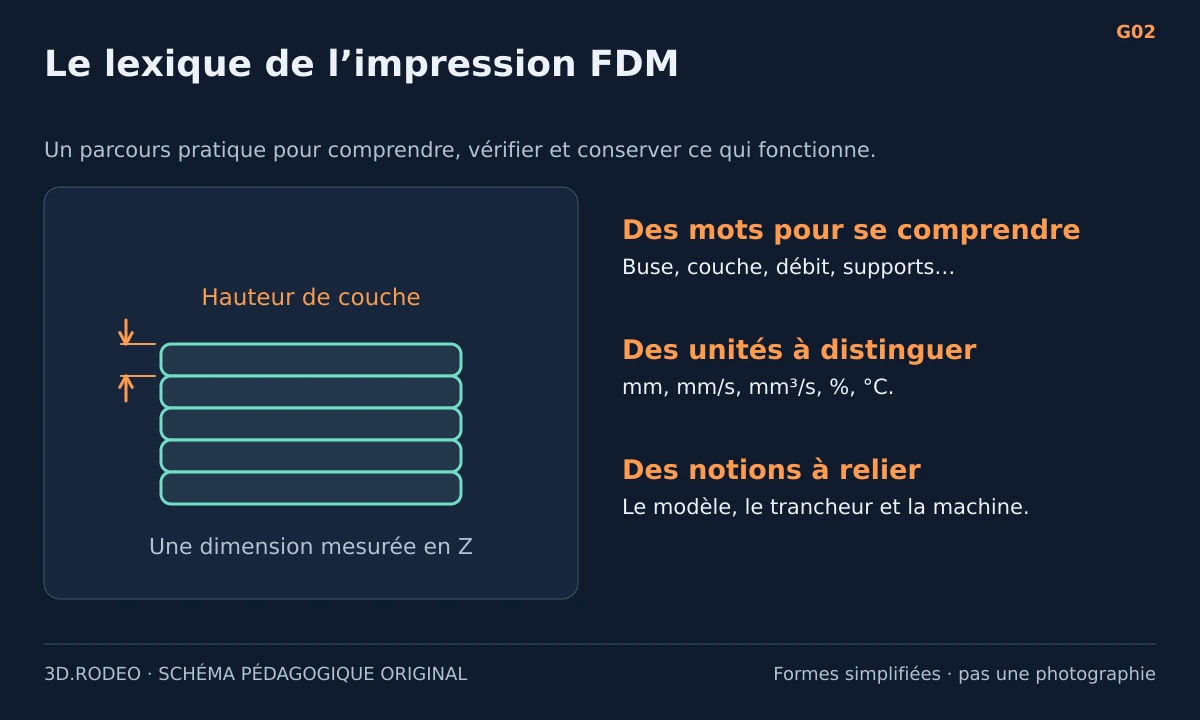
Schéma original simplifié, sans échelle : diamètre de buse, largeur de ligne et hauteur de couche sont trois dimensions différentes.
De la machine au fichier
FDM / FFF
Deux désignations courantes du dépôt de filament fondu, construit couche après couche. Ce guide ne traite pas ici de résine liquide.
Filament
Fil de matière solide alimentant la tête. Sa famille, sa référence et son diamètre doivent correspondre au profil.
Bobine
Support du filament ; ses dimensions, son enroulement et sa tenue à la chaleur comptent aussi.
Trancheur / slicer
Logiciel qui transforme le modèle en parcours de fabrication. L’aperçu permet de lire ce qui sera réellement demandé à la machine.
STL
Format de surface triangulée courant. L’unité n’est pas toujours explicite : contrôlez l’échelle à l’importation.
3MF
Conteneur pouvant transporter modèle, unités, couleurs ou projet de trancheur. Il ne contient pas forcément tous ces éléments ni tous les réglages.
G-code
Instructions destinées à une machine. Un G-code prévu pour une autre configuration ne se réutilise pas aveuglément.
Profil
Ensemble de réglages de machine, buse, matériau ou impression. Un profil porte un contexte, pas une promesse universelle.
Aperçu des couches
Vue des parcours après découpage : permet de détecter trous, îlots et supports avant de fabriquer.
Extrudeur
Mécanisme qui entraîne le filament. Il n’est pas synonyme de la seule buse.
Tête chaude / hotend
Ensemble qui chauffe et fait fondre la matière. Ses limites dépendent aussi du montage et de ses composants.
Buse / nozzle
Sortie de la matière. Son diamètre, son type et son état doivent correspondre au profil.
Direct drive
Entraînement situé près de la tête chaude, généralement favorable au guidage des flexibles.
Bowden
Entraînement distant, avec tube entre lui et la tête. Les rétractions d’un direct drive ne s’y transposent pas automatiquement.
Tube PTFE
Guide de filament ; son rôle et son éventuelle proximité avec la zone chaude dépendent de la tête. Respectez la notice.
Dissipateur / heatsink
Partie qui évacue la chaleur du côté froid de la tête, souvent munie d’ailettes et refroidie par un ventilateur.
Barrière thermique / heatbreak
Passage entre les zones froide et chaude, conçu pour limiter la conduction de chaleur vers le filament encore solide. Ce n’est pas le dissipateur ; leur montage suit la notice de la tête.
Plateau / plaque
Support de fabrication. Plaque lisse, texturée et autres revêtements n’ont pas tous les mêmes compatibilités d’adhérence et de nettoyage.
PEI
Type de surface courante de plateau. Le mot seul ne garantit pas que tout filament s’y retirera sans dommage.
Nivellement / mesh
Mesure ou compensation des variations du plateau. Ce n’est pas un produit de nettoyage ni une garantie automatique de première couche.
Décalage Z / Z-offset
Correction de référence de hauteur. Le sens du réglage et sa méthode dépendent de la machine.
Les couches, les trajets et le débit
Couche / layer
Tranche verticale de construction. La hauteur de couche est une distance, généralement en millimètres.
Hauteur de couche
Pas suivant Z. La diminuer ne suffit pas à améliorer la résolution de tous les détails dans le plan XY.
Largeur de ligne
Largeur visée du dépôt. Elle ne se confond pas avec la hauteur de couche ou le diamètre exact du trou de buse.
Périmètre / paroi / wall
Trajet formant l’enveloppe. Plusieurs parois peuvent changer la rigidité et le temps d’impression.
Dessus / top layers
Couches pleines qui ferment le toit. Leur épaisseur totale dépend de leur nombre et de leur hauteur.
Dessous / bottom layers
Couches formant le fond. Leur préparation commence par l’adhérence au plateau.
Remplissage / infill
Réseau intérieur, souvent volontairement creux. Une faible densité n’est pas en soi un défaut d’extrusion.
Débit / flow ratio
Quantité de matière demandée par rapport à la base du profil. Certains logiciels l’expriment par un ratio, d’autres en pourcentage.
Débit volumique
Volume de matière par seconde, en mm³/s. Il relie largeur, hauteur et vitesse, avec les détails de calcul du trancheur.
Vitesse d’impression
Vitesse pendant le dépôt, souvent en mm/s. Les parois, ponts et remplissages peuvent avoir des vitesses différentes.
Déplacement / travel
Voyage sans dépôt prévu. C’est souvent pendant lui qu’un fil indésirable se forme.
Accélération
Rapidité de changement de vitesse. Une forte accélération peut solliciter la mécanique même si la vitesse maximale paraît raisonnable.
Rétraction
Recul momentané du filament pour limiter l’écoulement pendant un voyage. Plus longue n’est pas toujours meilleure.
Essuyage / wipe
Mouvement destiné à réduire les traces de matière à la fin d’un parcours, selon les possibilités du trancheur.
Avance de pression / PA / K
Compensation de la pression d’extrusion pendant les changements de vitesse. Valeur à calibrer avec la procédure du système utilisé.
Input Shaping
Compensation de certaines résonances du mouvement. Elle ne répare pas une pièce desserrée.
Ventilation de pièce
Souffle qui aide la matière déposée à se stabiliser. Le besoin dépend de la matière et de la zone imprimée.
Refroidissement, adhérence et supports
Ventilation de tête
Refroidit les zones qui doivent rester froides dans la tête. Ne la réduisez pas pour tenter de traiter du warping.
Enceinte / caisson
Environnement autour de l’impression, parfois chauffé. Un caisson fermé ne constitue pas à lui seul une installation de captation des émissions.
Bordure / brim
Extension liée à la base de la pièce pour améliorer sa tenue. À distinguer de la jupe.
Jupe / skirt
Ligne de préparation autour de l’objet, généralement sans le toucher. Elle n’ancre donc pas sa base comme une bordure.
Radeau / raft
Base de fabrication sous l’objet. Il ajoute matière et interface ; ce n’est pas toujours nécessaire.
Support
Structure temporaire sous une zone insuffisamment soutenue. Sa stabilité et son interface se règlent séparément.
Interface de support
Couches proches de la pièce. Leur densité et leur distance influencent finition et retrait.
Jeu Z de support
Distance de séparation en hauteur. Trop grand peut dégrader la sous-face ; trop faible peut souder un support de même matière.
Pont / bridge
Portion déposée dans le vide entre deux appuis. Il est différent d’un surplomb à un seul appui.
Surplomb / overhang
Zone qui dépasse progressivement de ce qui la porte. Angle, matière et hauteur de couche influencent sa fabrication.
Couture Z / seam
Jonction des débuts et fins de périmètres. Une couture peut rester visible sans révéler une faiblesse entre couches.
Îlot
Petite zone d’une couche séparée des autres. Sans appui, elle ne peut pas apparaître dans le vide.
Dimensions, matériaux et propriétés
Jeu d’assemblage
Écart prévu entre deux éléments. Il se teste avec la matière, l’orientation et la géométrie visées.
Tolérance
Variation dimensionnelle admise pour une fonction. À distinguer du jeu choisi entre deux pièces.
Retrait
Variation de dimension pendant refroidissement ou conditionnement. Il dépend du matériau et des conditions.
Rigidité
Résistance à la déformation élastique. Une pièce rigide peut être cassante.
Ténacité / chocs
Capacité à absorber de l’énergie avant rupture ; elle ne se déduit pas de la seule rigidité.
Fluage
Déformation progressive sous une charge maintenue, influencée notamment par la température.
Anisotropie
Propriétés différentes selon la direction ; les jonctions entre couches rendent ce point important en FDM.
Hygroscopique
Qui absorbe de l’humidité. L’importance du phénomène dépend du polymère et de sa formulation.
Dessiccant
Produit qui aide à limiter l’humidité de l’air dans un contenant fermé. Son état et sa régénération se gèrent selon sa notice.
Drybox / sécheur
Une boîte sèche maintient un environnement ; un sécheur adapté réalise un traitement actif. Tous les appareils ne font pas les deux.
Shore A / Shore D
Échelles différentes de dureté. Il faut garder la lettre avec le nombre ; comparer seulement 72 et 98 n’a pas de sens.
CF / GF
Fibres de carbone / fibres de verre. Le plastique de base doit aussi être identifié : PA-CF n’est pas PETG-CF.
TDS / FDS / SDS
Fiche technique / fiche de données de sécurité. Elles répondent à des questions différentes : performances, mise en œuvre et dangers.
Tg / HDT / température d’usage
Grandeurs ou conditions d’essai différentes. La température de buse ne correspond pas à la chaleur que la pièce peut supporter en service.
Recuit / annealing
Traitement thermique après impression, seulement lorsqu’il est prévu et maîtrisé. Il peut changer les dimensions.
Trois exemples pour éviter les confusions
- Buse de 0,4 mm et couche de 0,2 mm décrivent deux dimensions différentes. Ce ne sont pas deux noms du même réglage.
- Pour une estimation simple, largeur × hauteur × vitesse donne un ordre de grandeur du débit. Avec 0,45 mm × 0,20 mm × 80 mm/s, on obtient environ 7,2 mm³/s. Le trancheur tient compte de la forme réelle des lignes et des zones ; ce calcul n’est pas une recommandation de vitesse.
- 1 mm/s = 60 mm/min. Copier un nombre sans l’unité peut multiplier ou diviser une vitesse par 60.
Continuer
Reconnaître le nom d’un défaut · Comprendre les familles de filaments · Mener un diagnostic
Repères documentaires
Définitions originales de vulgarisation, édition du 7 novembre 2026. Les termes et options exacts dépendent du logiciel et de la machine.